
Właściwości niklowania chemicznego
Twardość i odporność na zużycie
Twardość
Powłoki NIPLATE® charakteryzują się znacznie wyższą twardością powierzchniową w porównaniu z materiałami podstawowymi, które zazwyczaj poddaje się obróbce. Ta właściwość w decydujący sposób wpływa na właściwości tribologiczne komponentu, w szczególności pod względem odporności na zużycie i stabilności powierzchni w trakcie eksploatacji.
W porównaniu z powłokami tradycyjnymi i innymi porównywalnymi technologiami obróbki powierzchniowej, takimi jak niklowanie elektrolityczne oraz utlenianie anodowe aluminium, powłoki niklu chemicznego wykazują wartości twardości często wyższe; są one porównywalne z twardością chromu twardego, a dodatkowo zapewniają jednorodną grubość i lepszą kontrolę wymiarową. W przypadku obróbki cieplno-chemicznej stali (azotowanie, nawęglanie, azotonawęglanie itp.) osiągalne wartości są porównywalne lub wyższe, w zależności od procesu i materiału podstawowego.
Należy jednak podkreślić, że twardość niklu chemicznego pozostaje niższa niż twardość uzyskiwana dzięki specjalnym powłokom o bardzo wysokich parametrach, nanoszonym metodami takimi jak natryskiwanie plazmowe lub PVD/CVD. Technologie te, choć pozwalają osiągnąć wyższe twardości, wiążą się z istotnymi różnicami pod względem kosztów, możliwości pokrywania różnych geometrii i złożoności procesu, co ogranicza ich zastosowanie w wielu aplikacjach przemysłowych.
Ostateczna twardość powłok NIPLATE® zależy w dużym stopniu od obróbki cieplnej po osadzeniu powłoki, która determinuje ewolucję mikrostruktury stopu Ni–P. W poniższej tabeli przedstawiono orientacyjne wartości twardości możliwe do uzyskania w zależności od zastosowanego rodzaju obróbki cieplnej.
| Twardość [HV] | Odwodorowanie 150–180 °C przez 4 h | Utwardzanie 260–280 °C przez 8 h | Utwardzanie 330–350 °C przez 4 h |
|---|---|---|---|
| NIPLATE® 500 | 550 ± 50 HV | - | 1000 ± 50 HV |
| NIPLATE® 600 | 700 ± 50 HV | 800 ± 50 HV | 1000 ± 50 HV |
| NIPLATE® 500 PTFE | 250 ± 100 HV | 300 ± 100 HV | - |
| NIPLATE® 600 SiC | 700 ± 50 HV | 850 ± 50 HV | 1050 ± 50 HV |
Aby porównać wymaganie wyrażone w różnych skalach, można skorzystać z konwertera twardości HV, HRC i HB. Narzędzie umożliwia szybkie sprawdzenie równoważników podanych w tabeli ASTM E140.
PRAKTYCZNE WSKAZÓWKI
Maksymalną twardość powłok NIPLATE® uzyskuje się poprzez obróbkę utwardzającą w temperaturze około 340 °C przez 4 godziny. Obróbka ta powoduje powstanie na powierzchni opalizującego żółto-niebieskiego zabarwienia, wynikającego z utleniania powierzchniowego niklu.
Jeżeli wygląd estetyczny powłoki stanowi wymaganie krytyczne, obróbkę utwardzającą można przeprowadzić w atmosferze kontrolowanej lub obojętnej, uzyskując równoważne wartości twardości bez zmiany metalicznej barwy niklu chemicznego.
Usługa
Micron srl nanosi powłoki NIPLATE® z niklu chemicznego, również na stopy aluminium. Więcej informacji o niklowaniu chemicznym NIPLATE i niklowaniu chemicznym aluminium można znaleźć na stronach usług lub kontaktując się z Micron srl.
Odporność na zużycie
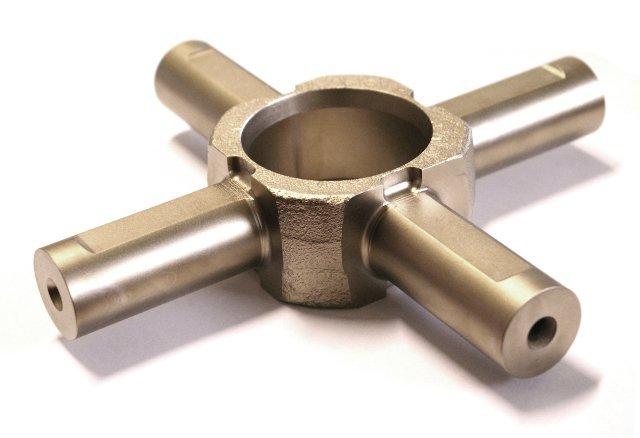
Odporność na zużycie powłok NIPLATE® wynika z połączenia wysokiej twardości, spójności osadzonej warstwy i jednorodnej grubości. W szczególności powłoki NIPLATE® 600 i NIPLATE® 600 SiC są z powodzeniem stosowane w aplikacjach narażonych na zużycie ścierne, adhezyjne i frettingowe.
NIPLATE® 600, charakteryzujący się średnią zawartością fosforu (około 7% w stopie), zapewnia wysoką odporność na zużycie zarówno w warunkach smarowania, jak i na sucho. Możliwość połączenia dużych grubości powłoki (do 50–70 µm) z utwardzającą obróbką cieplną pozwala znacząco wydłużyć żywotność komponentu, osiągając parametry porównywalne z chromem twardym, z tą zaletą, że nie jest wymagana późniejsza obróbka mechaniczna, a grubość pozostaje jednorodna także na powierzchniach wewnętrznych.
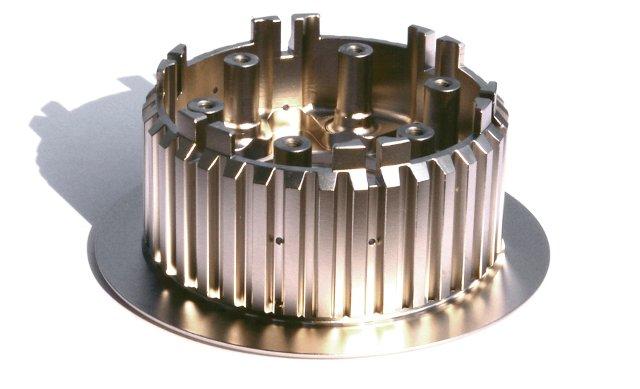
Do zastosowań szczególnie krytycznych, w których zużycie stanowi główny czynnik ograniczający, opracowano NIPLATE® 600 SiC. Jest to powłoka kompozytowa o osnowie NIPLATE® 600, zawierająca mikrokrystaliczne cząstki węglika krzemu (SiC) o stężeniu 20–30% objętościowo.
Węglik krzemu jest syntetycznym materiałem ceramicznym o bardzo wysokiej twardości. Jego współosadzanie w osnowie niklu chemicznego nadaje powłoce wyjątkową odporność na zużycie ścierne, nawet 10 razy wyższą niż w przypadku chromu twardego. Dzięki tym cechom NIPLATE® 600 SiC szczególnie dobrze sprawdza się w sektorach o wysokich obciążeniach, takich jak motorsport, przemysł tekstylny oraz zastosowania przemysłowe z ciągłym i intensywnym kontaktem.
PRAKTYCZNE WSKAZÓWKI
- W przypadku komponentów narażonych na intensywne zużycie zaleca się stosowanie minimalnej grubości powłoki 20 µm w połączeniu z obróbką utwardzającą w temperaturze 280 °C przez 8 godzin lub, najlepiej, 340 °C przez 4 godziny, o ile pozwala na to materiał podstawowy.
Test zużycia ściernego Taber Abraser
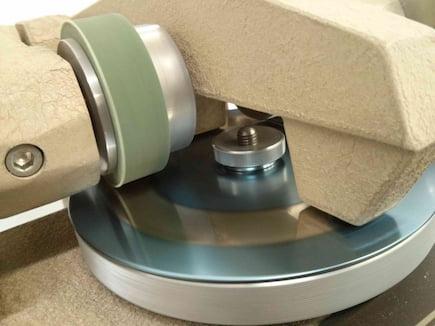
Najczęściej stosowaną metodą oceny odporności na zużycie ścierne powłok z niklu chemicznego jest test Taber Abraser, przywoływany w normie ASTM B733 dla autokatalitycznych powłok Ni-P.
Próbę przeprowadza się według znormalizowanych parametrów:
- Ściernice: CS-10
- Obciążenie przyłożone do każdej ściernicy: 1000 g
- Wysokość dysz ssących: 1 mm
Podczas testu próbka jest mocowana na obrotowym stoliku i poddawana łącznemu działaniu toczenia i ślizgania się ściernic. Powstające produkty zużycia są odsysane, aby nie zakłócały pomiaru.
Wynik próby wyrażany jest za pomocą Taber Wear Index (TWI), obliczanego jako średni ubytek masy próbki, w miligramach, na 1000 cykli. Niższe wartości TWI oznaczają wyższą odporność na zużycie ścierne.
W poniższej tabeli przedstawiono orientacyjne wartości TWI dla głównych powłok NIPLATE® w zależności od zastosowanej obróbki cieplnej.
| Odporność na zużycie [TWI] | Odwodorowanie 150–180 °C przez 4 h | Utwardzanie 260–280 °C przez 8 h | Utwardzanie 330–350 °C przez 4 h |
|---|---|---|---|
| NIPLATE® 500 | 20 TWI | - | 10 TWI |
| NIPLATE® 600 | 16 TWI | 12 TWI | 9 TWI |
| NIPLATE® 500 PTFE | 33 TWI | 19 TWI | - |
| NIPLATE® 600 SiC | 0,70 TWI | 0,65 TWI | 0,60 TWI |