
Właściwości niklowania chemicznego
Wygląd estetyczny powłok Niplate
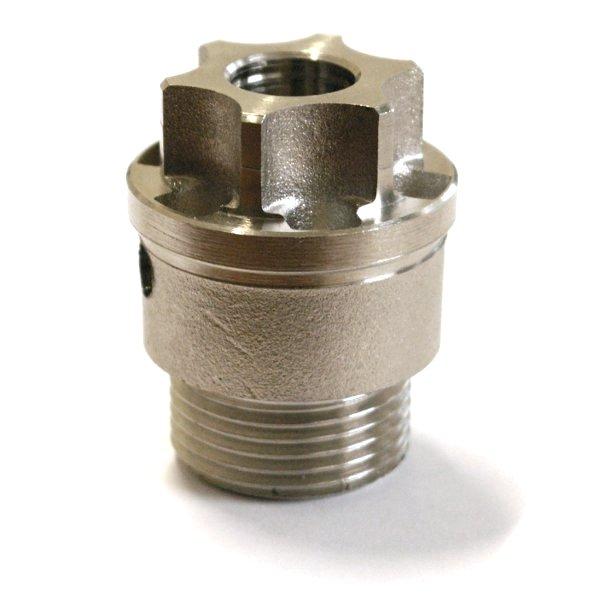
Wygląd estetyczny powłok uzyskiwanych w procesie niklowania chemicznego jest cechą nieodłącznie związaną z procesem i należy go traktować jako konsekwencję warunków osadzania oraz stanu powierzchni podłoża, a nie jako dekoracyjny cel obróbki. Powłoki NIPLATE® 500, NIPLATE® eXtreme i NIPLATE® 600 charakteryzują się błyszczącym, metalicznym wyglądem zbliżonym do stali nierdzewnej oraz dobrą stabilnością barwy w czasie, dzięki wysokiej odporności na utlenianie osadzanego stopu niklu z fosforem.
Zależność między powierzchnią podłoża a wyglądem końcowym
Powłoki niklu chemicznego nie wykazują efektu wyrównującego i wiernie odwzorowują wykończenie powierzchni materiału podłoża. W konsekwencji wygląd końcowy powlekanego detalu zależy bezpośrednio od jakości materiału, wykonanej obróbki mechanicznej oraz obróbek wstępnych przeprowadzonych przed niklowaniem. Wady powierzchniowe, takie jak rysy, porowatość, ślady utlenienia, zadziory czy ślady obróbki, nie są maskowane przez powłokę i po obróbce mogą być bardziej widoczne. W zastosowaniach, w których wymagany jest jednolity i kontrolowany wygląd, konieczne jest więc wcześniejsze przygotowanie powierzchni detalu. W zależności od oczekiwanego efektu estetycznego można zastosować następujące mechaniczne obróbki wstępne:
- piaskowanie drobnoziarnistym korundem;
- kulowanie mikrokulkami szklanymi;
- śrutowanie śrutem metalowym.
Kolor i połysk powłok tradycyjnych
Powłoki NIPLATE® 500, NIPLATE® eXtreme i NIPLATE® 600 charakteryzują się błyszczącą, białometaliczną barwą, która pozostaje stabilna w czasie w standardowych warunkach eksploatacji. Połysk jest funkcją odbicia światła od powierzchni i jest ściśle związany z wykończeniem materiału podłoża. Powłoki te zapewniają dobrą równowagę między właściwościami funkcjonalnymi a wyglądem estetycznym, dzięki czemu nadają się do zastosowań, w których wygląd komponentu odgrywa rolę drugorzędną, lecz niepomijalną.
Wygląd powłok kompozytowych
Powłoki kompozytowe mają inną barwę niż powłoki tradycyjne, wynikającą z obecności cząstek stałych wbudowanych w osnowę niklu chemicznego:
- NIPLATE® 500 PTFE: kolor szary antracytowy;
- NIPLATE® 600 SiC: kolor jasnoszary, matowy. W tych przypadkach wygląd jest podporządkowany funkcji powłoki i nie stanowi podstawowego kryterium wyboru.
Wpływ obróbki cieplnej na wygląd
Obróbka cieplna utwardzająca przeprowadzana po niklowaniu chemicznym może powodować zmiany barwy powierzchni. Wynikają one z powstania cienkiej warstwy tlenku niklu o grubości nanometrycznej, która wywołuje zabarwienie na skutek zjawisk interferencji optycznej. W zależności od temperatury obróbki można zaobserwować:
- zabarwienie żółte po przekroczeniu temperatury 260 °C;
- opalizujące zabarwienie żółto-niebieskie po przekroczeniu temperatury 300 °C. Jeśli wygląd estetyczny stanowi wymóg krytyczny, obróbkę cieplną można przeprowadzić w atmosferze kontrolowanej lub obojętnej, uzyskując wymagany wzrost twardości bez zmiany pierwotnej barwy powłoki.
PRAKTYCZNE WSKAZÓWKI
- Powłoki NIPLATE® raczej uwidaczniają, niż ukrywają wady powierzchniowe. Należy dostarczać detale wolne od niedoskonałości, takich jak rysy, porowatość, rdza, utlenienie, zadziory, wgniecenia, olej czy smar.
- Aby uzyskać jednolite, matowe wykończenie, można zastosować obróbki takie jak kulowanie mikrokulkami szklanymi, piaskowanie drobnoziarnistym korundem lub śrutowanie śrutem metalowym.
- Należy starannie rozważyć przeprowadzenie obróbki utwardzającej w przypadku komponentów o rygorystycznych wymaganiach estetycznych.
- W razie łącznych wymagań dotyczących twardości i estetyki należy przewidzieć obróbkę cieplną w atmosferze obojętnej.