
Властивості хімічного нікелювання
Твердість і зносостійкість
Твердість
Покриття NIPLATE® характеризуються значно вищою поверхневою твердістю порівняно з основними матеріалами, які зазвичай піддаються обробці. Ця властивість істотно впливає на трибологічні характеристики компонента, зокрема на зносостійкість і стабільність поверхонь в експлуатації. Порівняно з традиційними покриттями та іншими порівнянними технологіями поверхневої обробки, такими як електролітичне нікелювання та анодне оксидування алюмінію, покриття хімічного нікелювання мають значення твердості, які часто вищі; ці значення порівнянні з твердістю твердого хрому, а перевагами є рівномірна товщина та краща контрольованість розмірів. Для хіміко-термічної обробки сталей (азотування, цементації, нітроцементації тощо) досяжні значення порівнянні або вищі залежно від процесу та основного матеріалу. Водночас слід зазначити, що твердість хімічного нікелю залишається нижчою за ту, яку можна отримати за допомогою спеціальних високоефективних покриттів, нанесених такими методами, як плазмове напилення або PVD/CVD. Ці технології, хоча й забезпечують вищу твердість, мають суттєві відмінності у вартості, придатності для деталей різної геометрії та складності процесу, що обмежує їх застосування в багатьох промислових галузях. Кінцева твердість покриттів NIPLATE® значною мірою залежить від термічної обробки після осадження, яка визначає мікроструктурну еволюцію сплаву Ni–P. У таблиці нижче наведено орієнтовні значення твердості, яких можна досягти залежно від типу застосованої термічної обробки.
| Твердість [HV] | Дегідрогенізація 150–180 °C протягом 4 год | Зміцнення 260–280 °C протягом 8 год | Зміцнення 330–350 °C протягом 4 год |
|---|---|---|---|
| NIPLATE® 500 | 550 ± 50 HV | - | 1000 ± 50 HV |
| NIPLATE® 600 | 700 ± 50 HV | 800 ± 50 HV | 1000 ± 50 HV |
| NIPLATE® 500 PTFE | 250 ± 100 HV | 300 ± 100 HV | - |
| NIPLATE® 600 SiC | 700 ± 50 HV | 850 ± 50 HV | 1050 ± 50 HV |
| Щоб зіставити вимоги до твердості, виражені в різних шкалах, скористайтеся конвертером твердості HV, HRC і HB. Інструмент дає змогу миттєво переглянути відповідності, наведені в таблиці ASTM E140. |
ПРАКТИЧНІ ПОРАДИ Максимальної твердості покриттів NIPLATE® досягають за допомогою зміцнювальної обробки за температури приблизно 340 °C протягом 4 годин. Ця обробка призводить до появи на поверхні жовто-синього райдужного забарвлення внаслідок поверхневого оксидування нікелю. Якщо зовнішній вигляд покриття є критичною вимогою, зміцнювальну обробку можна виконати в контрольованій або інертній атмосфері, отримавши еквівалентні значення твердості без зміни металевого кольору хімічного нікелю.
Послуга
Micron srl наносить покриття NIPLATE® методом хімічного нікелювання, зокрема на алюмінієві сплави. Ознайомтеся з послугою хімічного нікелювання NIPLATE, хімічного нікелювання алюмінію або зв’яжіться з Micron srl.
Зносостійкість
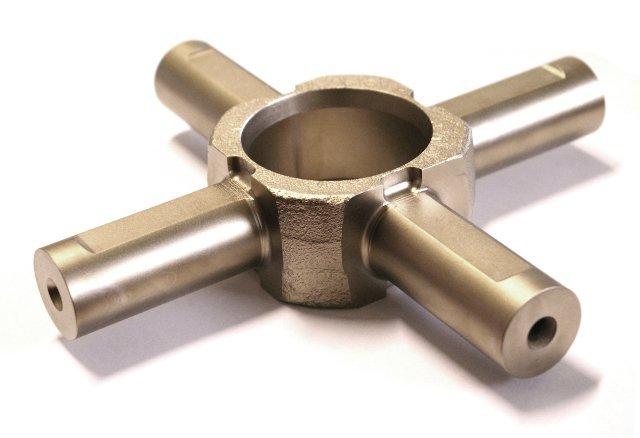
Зносостійкість покриттів NIPLATE® є результатом поєднання високої твердості, когезії осадженого шару та рівномірності товщини. Зокрема, покриття NIPLATE® 600 і NIPLATE® 600 SiC успішно застосовуються у вузлах, що зазнають абразивного, адгезійного та фретинг-зношування. NIPLATE® 600, що характеризується середнім умістом фосфору (приблизно 7 % у сплаві), забезпечує високу зносостійкість як за змащування, так і всуху. Можливість поєднувати великі товщини покриття (до 50–70 мкм) зі зміцнювальною термічною обробкою дає змогу істотно подовжити термін служби компонента та досягти характеристик, порівнянних із характеристиками твердого хрому, без потреби в подальшій механічній обробці та з гарантією рівномірної товщини навіть на внутрішніх поверхнях.
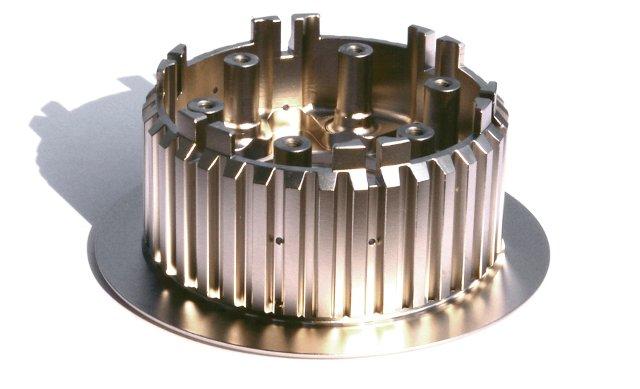
Для особливо відповідальних застосувань, у яких знос є основним обмежувальним чинником, розроблено NIPLATE® 600 SiC. Це композитне покриття з матрицею NIPLATE® 600, що містить мікрокристалічні частинки карбіду кремнію (SiC) із концентрацією 20–30 % за об’ємом. Карбід кремнію — синтетичний керамічний матеріал із надзвичайно високою твердістю. Його співосадження в матриці хімічного нікелю надає покриттю виняткову стійкість до абразивного зношування, до 10 разів вищу порівняно з твердим хромом. Ці характеристики роблять NIPLATE® 600 SiC особливо придатним для сфер із високими навантаженнями, таких як автоспорт, текстильна промисловість та промислові застосування з безперервним контактом у важких умовах.
ПРАКТИЧНІ ПОРАДИ
- Для компонентів, що зазнають інтенсивного зношування, рекомендується передбачати мінімальну товщину покриття 20 мкм у поєднанні зі зміцнювальною обробкою за 280 °C протягом 8 годин або, бажано, за 340 °C протягом 4 годин, якщо це сумісно з основним матеріалом.
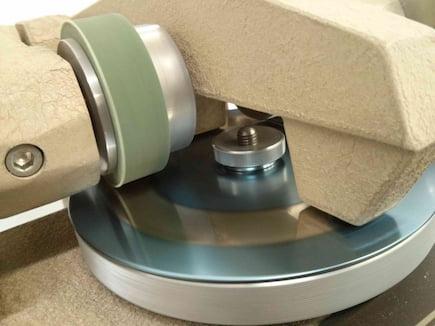
Випробування на абразивне зношування Taber Abraser
Найпоширенішим методом оцінювання стійкості до абразивного зношування покриттів хімічного нікелю є Taber Abraser Test, на який посилається стандарт ASTM B733 для автокаталітичних покриттів Ni-P. Випробування виконується за стандартизованими параметрами:
- Абразивні круги: CS-10
- Навантаження на кожен круг: 1000 г
- Висота всмоктувальних сопел: 1 мм Під час випробування зразок закріплюють на обертовому столі та піддають комбінованій дії кочення і ковзання абразивних кругів. Продукти зношування, що утворюються, відсмоктуються, щоб уникнути впливу на вимірювання. Результат випробування виражається через Taber Wear Index (TWI), який розраховують як середню втрату маси зразка в міліграмах за 1000 циклів. Нижчі значення TWI свідчать про вищу стійкість до абразивного зношування. У таблиці нижче наведено орієнтовні значення TWI для основних покриттів NIPLATE® залежно від застосованої термічної обробки. | Зносостійкість [TWI] | Дегідрогенізація 150–180 °C протягом 4 год | Зміцнення 260–280 °C протягом 8 год | Зміцнення 330–350 °C протягом 4 год | | -------------------------- | --------------------------------- | ----------------------------- | ----------------------------- | | NIPLATE® 500 | 20 TWI | - | 10 TWI | | NIPLATE® 600 | 16 TWI | 12 TWI | 9 TWI | | NIPLATE® 500 PTFE | 33 TWI | 19 TWI | - | | NIPLATE® 600 SiC | 0,70 TWI | 0,65 TWI | 0,60 TWI |